ในบทความก่อนหน้า ผมเล่าถึงแนวทาง 5 ขั้น พาองค์กรขึ้นระบบมืออาชีพ — ไต่ทีละขั้น ไม่กระโดดข้าม
บทความนี้คือเรื่องจริงที่แนวทางนั้นถูกใช้ กับงานที่คนนอกวงการมองข้าม แต่คือหัวใจของโรงงาน: การควบคุมคุณภาพในห้องแล็บ
โจทย์: ค่าคุณภาพหลายตัว วัดซ้ำ ทุกกะ ทั่วทั้งโรงงาน
โรงงานผลิตน้ำมันบริโภคไม่ได้วัดคุณภาพแค่ที่เดียว มันวัดหลายจุดตลอดสายการผลิต และวัดซ้ำทุกกะ:
- คุณภาพน้ำมัน — FFA (กรดไขมันอิสระ), ความชื้น, สิ่งเจือปน, ค่า DOBI, ค่าสี — ทั้งในกระบวนการและในถังเก็บแต่ละใบ
- การสูญเสียน้ำมัน (oil loss) ตามจุดต่างๆ ของสายการผลิต
- คุณภาพน้ำสำหรับหม้อไอน้ำ และระบบบำบัด — ค่า pH, ความกระด้าง, ความขุ่น
รวมแล้วเป็นค่าคุณภาพหลายตัว หลายจุด วัดซ้ำหลายเวลาในหนึ่งวัน คูณด้วยกะ A / กะ B ทุกวัน
เดิมทีทั้งหมดนี้อยู่บนฟอร์มกระดาษ แล้วคีย์ต่อลง Google Sheet กลางเพื่อทำรายงาน
จุดเริ่ม: Google Sheet ที่ดีงาม — จนถึงเพดาน
Google Sheet กลางทำหน้าที่ได้ดีในช่วงแรก ทุกคนเห็นข้อมูลชุดเดียวกัน ทำรายงานรวมได้ และทำ conditional formatting ให้ค่าที่หลุดเกณฑ์ขึ้นสีแดงในชีตได้ด้วย นี่คือ Level 2 ตามแนวทางบันได — ข้อมูลกลางที่ทุกแผนกใช้ร่วมกัน
แต่พอใช้จริงไปเรื่อยๆ มันชนเพดานแบบที่ SME เจอบ่อย:
- ค่าหลายตัว หลายจุด หลายกะ ทำให้ชีตยาวและซับซ้อนขึ้นเรื่อยๆ
- สูตรรวม/สูตรเฉลี่ย (เช่น ค่าที่ต้องบวกกันหลายชั้น หรือเฉลี่ยจากหลายจุด) ผูกกันข้ามหลายชีต แก้ตรงหนึ่งกระทบอีกตรง
- สีแดงในชีตเป็นการเตือน "แบบนิ่ง" — มันขึ้นสีให้ดู แต่ไม่ได้ส่งไปหาใคร ไม่รู้ว่าใครเห็นแล้วหรือยัง ไม่มีการตามต่อ
- และที่หนักสุด: เครื่องวัดคุณภาพในแล็บ export ไฟล์ผลออกมาต่างหาก แล้วต้องเอาค่ามาคีย์เข้าชีตอีกรอบ — เครื่องทำงานให้แล้ว แต่คนยังต้องพิมพ์ซ้ำ
นี่คือสัญญาณคลาสสิกว่าถึงเวลาขยับขึ้น ระบบจริงบนฐานข้อมูลจริง (Level 3)
Level 3: ระบบแล็บที่ออกแบบตามงานจริง
เราไม่ได้ยกชีตทั้งแผ่นมาใส่หน้าจอ แต่ออกแบบโครงสร้างข้อมูลตามความจริงของงานแล็บ 3 ชั้น:
1. จุดเก็บตัวอย่าง — เช่น จุดต่างๆ ในสายการผลิต และถังเก็บแต่ละใบ
2. พารามิเตอร์ + เกณฑ์ของแต่ละจุด — จุดนี้วัดค่าอะไร หน่วยอะไร ค่าที่ยอมรับได้เท่าไหร่
3. ค่าที่วัดได้จริง — บันทึกตามวันที่ กะ เวลา
ผลคือฟอร์มบันทึกจะ แสดงเฉพาะช่องที่จุดนั้นต้องวัดจริง ไม่ใช่ตารางว่างเปล่าให้เดา
ความต่างจากสีแดงในชีต ไม่ใช่แค่ "เตือนได้" แต่คือ เตือนแบบผูกกับเกณฑ์รายจุด และวิ่งต่อไปหาคน ทุกครั้งที่บันทึก ระบบเทียบค่ากับเกณฑ์ของจุดนั้นทันที ค่าไหนหลุดจะกลายเป็นรายการที่ตามต่อได้ ไม่ใช่แค่สีที่รอให้บังเอิญมีคนเห็น
หัวใจของเคส: ให้เครื่องวัดป้อนข้อมูลเอง
จุดที่ลดงานคนได้มากที่สุด คือการต่อ ผลจากเครื่องวัดคุณภาพในแล็บ เข้าระบบโดยตรง แทนการคีย์ซ้ำ
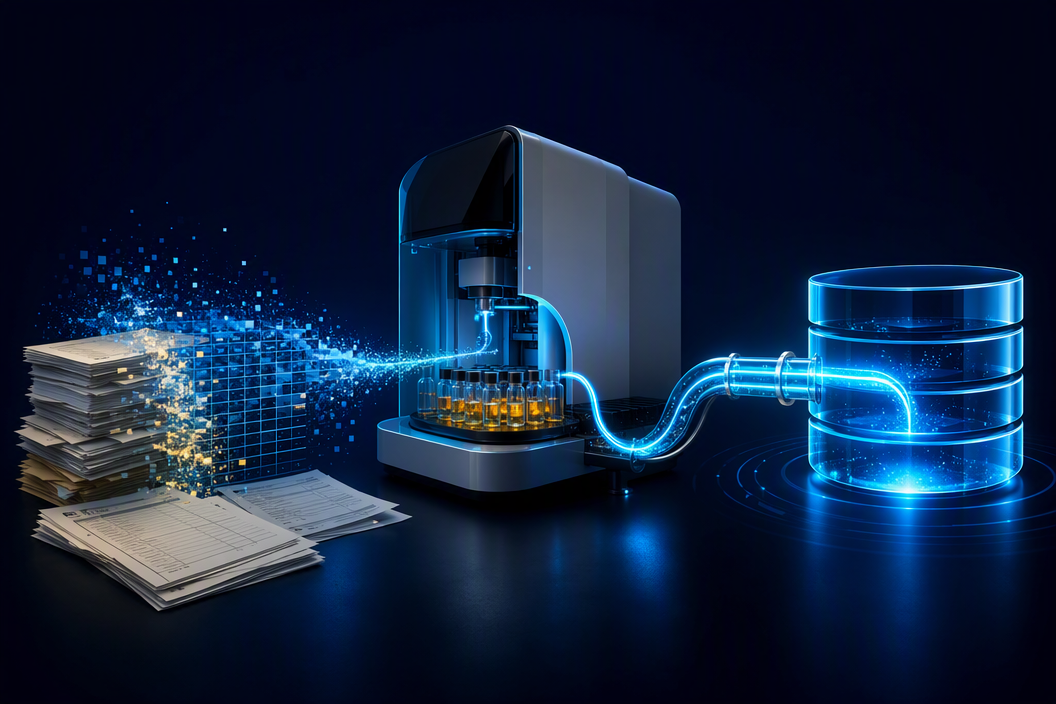
เครื่องวัดในแล็บ export ผลออกมาเป็นไฟล์ ข้อมูลหนึ่งแถวมีทั้งเวลาวิเคราะห์ รหัสตัวอย่าง และค่าคุณภาพหลายค่าในแถวเดียว แทนที่จะให้คนอ่านแล้วพิมพ์ทีละช่อง ระบบทำให้เอง:
- อ่านวันเวลา — และแปลงปี พ.ศ. เป็น ค.ศ. ให้อัตโนมัติ (2569 → 2026)
- แกะรหัสตัวอย่าง — รู้เองว่าตัวอย่างนี้มาจากจุดเก็บไหน กะอะไร ตัดเลขลำดับหน้าทิ้ง
- ดึงค่าคุณภาพหลายตัว — เข้าช่องที่ถูกต้องพร้อมกันในครั้งเดียว
แถวเดียวจากเครื่อง = วันที่ + เวลา + จุดเก็บ + กะ + ค่าคุณภาพหลายตัว ครบในคลิกเดียว และระบบตั้งสถานะเป็น "ส่งแล้ว" ให้ทันที พร้อมตรวจเกณฑ์และแจ้งเตือนถ้าค่าหลุด
นี่คือความหมายจริงของคำว่า "ระบบเป็นเครื่องมือ" ที่ผมย้ำเสมอ — มันไม่ได้มาตัดสินใจแทนคน แต่มาลบงานพิมพ์ซ้ำที่เครื่องควรส่งให้เองตั้งแต่แรก
หมายเหตุตามจริง: การนำเข้าจากเครื่องวัด เราเปิดทีละโรงงาน/ทีละเครื่อง เพราะรูปแบบไฟล์และการตั้งชื่อตัวอย่างของแต่ละเครื่องไม่เหมือนกัน ต้องเห็นไฟล์จริงก่อนถึงเปิดใช้ — ไม่รีบเปิดรวดเดียวเพื่อกันข้อมูลลงผิดจุดแบบเงียบๆ
Feedback: คุณภาพต้องกลับถึงทีมทันเวลา — ก่อนผลิตรอบถัดไป
การเก็บข้อมูลได้ครบและตรง จะมีค่าก็ต่อเมื่อมันวิ่งกลับไปหาคนที่ทำอะไรกับมันได้ และวิ่งกลับทันเวลา ระบบจึงปิดวงจรด้วย 3 ทาง:
1. เตือนทันทีที่จุดบันทึก — ค่าหลุดเกณฑ์ขึ้นสัญลักษณ์แดง และรวมไว้ในหน้า "ค่าที่ไม่ผ่าน" หน้าเดียว
2. ส่งต่อแบบมีลำดับ (escalation) — ถ้าไม่มีคนจัดการตามเวลา ระบบส่งต่อขึ้นระดับถัดไป พร้อมแจ้งผ่าน อีเมลและ Telegram ถึงผู้รับผิดชอบ
3. รายงานรวมทั้งโรงงานในหน้าเดียว — แถวคือจุดในสายผลิต คอลัมน์คือค่าคุณภาพเทียบมาตรฐาน ค่าที่หลุดเป็นสีแดง
ประโยชน์ที่จับต้องได้ที่สุดคือ เรื่องเวลา — เมื่อค่าคุณภาพหลุดถูกส่งถึงคนทันที ฝ่ายผลิตปรับค่าการเดินเครื่องในรอบถัดไปได้เลย ไม่ต้องรอสรุปตอนสิ้นวันหรือข้ามวัน คุณภาพที่รู้ช้า = ของเสียที่ผลิตเพิ่มไปแล้วโดยไม่รู้ตัว ส่วนคุณภาพที่รู้เร็ว = แก้ได้ก่อนที่ของทั้งล็อตจะเสีย
พูดตรงๆ ตามความจริง: วันนี้ระบบยังไม่ได้ "เขียนคำสั่งกลับ" ไปสั่งสายการผลิตโดยอัตโนมัติ — การ feedback ทำผ่านการเตือน การส่งต่อ และรายงานให้คนเห็น แล้วคนเป็นผู้ตัดสินใจปรับ นั่นคือขอบเขตที่เหมาะสมของเครื่องมือในตอนนี้
นี่คือบันได 5 ขั้น ของจริง
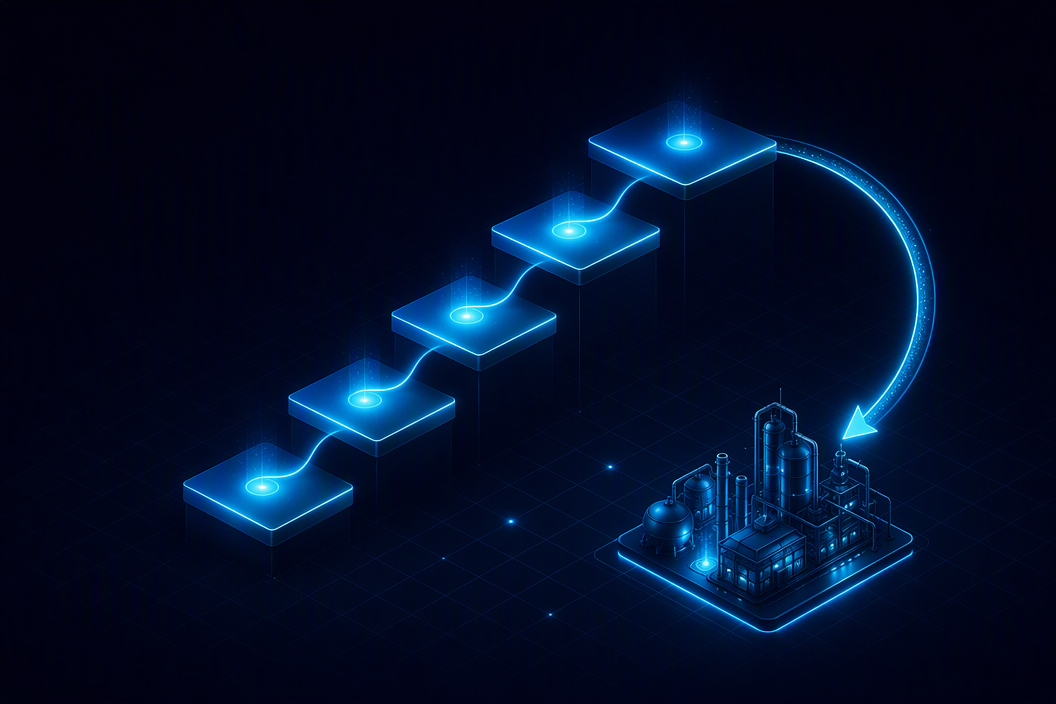
ถ้าย้อนดูทั้งเส้นทาง จะเห็นว่ามันคือบันไดเป๊ะ:
- กระดาษ + ความจำ → ฟอร์ม QA รายกะ
- Level 1-2 → Google Sheet กลาง ทุกคนเห็นชุดเดียวกัน จนชนเพดาน
- Level 3 → ระบบจริงบนฐานข้อมูล จุดเก็บ–พารามิเตอร์–เกณฑ์ พร้อมตรวจค่าอัตโนมัติ
- Level 4 → เครื่องมือต่อยอด: ดึงค่าจากเครื่องวัดเอง (ลดการคีย์ซ้ำ) + แจ้งเตือน/ส่งต่ออัตโนมัติกลับถึงทีม
และที่สำคัญ — มันไม่ได้เกิดในวันเดียว ระบบค่อยๆ โต ทีมค่อยๆ ปรับ จากการกรอกในระบบให้เป็นนิสัย ก่อนจะเปิดการนำเข้าอัตโนมัติทีละส่วน นี่คือเหตุผลที่มันอยู่ตัวและใช้จริง ไม่ใช่ระบบแพงที่ถูกทิ้งไว้บนหิ้ง
ก้าวต่อไป: ต่อท่อข้อมูลจากเครื่องเข้าฐานข้อมูลตรงๆ
วันนี้เรารับค่าจากเครื่องผ่านไฟล์ที่ export ออกมา ซึ่งลดการคีย์ซ้ำไปได้มากแล้ว แต่ยังต้องมีคนกดนำเข้าอยู่
ก้าวต่อไปที่วางแผนไว้คือ ต่อท่อข้อมูลจากเครื่องวัดเข้าฐานข้อมูลโดยตรง — วัดเสร็จ ค่าไหลเข้าระบบเองอย่างถูกต้อง ไม่ต้องผ่านไฟล์ ไม่ต้องมีคนกด
จุดนี้ขึ้นอยู่กับปัจจัยที่อยู่นอกมือเราส่วนหนึ่ง: เครื่องหรือซอฟต์แวร์ของเครื่องต้องยอมเปิด "ท่อข้อมูล" ให้เชื่อมต่อได้ ซึ่งเป็นเรื่องของผู้พัฒนาซอฟต์แวร์ฝั่งเครื่องมือ เมื่อเปิดได้เมื่อไหร่ เราก็พร้อมต่อเข้าระบบทันที นี่คือธรรมชาติของการพัฒนาระบบจริง — บางขั้นเดินหน้าได้เอง บางขั้นต้องรอ ecosystem รอบตัวพร้อมไปด้วยกัน
บทเรียนสำหรับโรงงานและ SME อื่น
1. งานที่ "จำเจและวัดซ้ำ" คือจุดที่ระบบให้ผลตอบแทนสูงสุด — ยิ่งเก็บข้อมูลถี่และเยอะ การลดการคีย์ซ้ำยิ่งคุ้ม
2. ต่อกับเครื่องที่มีอยู่แล้วก่อนซื้อของใหม่ — เครื่องวัดที่โรงงานมีอยู่ export ไฟล์ได้อยู่แล้ว แค่ทำให้ระบบอ่านไฟล์นั้นเป็น ก็ลดงานได้มหาศาลโดยไม่ต้องลงทุนฮาร์ดแวร์เพิ่ม
3. ความเร็วของ feedback คือตัวเงิน — คุณภาพที่รู้ทันรอบผลิตถัดไป ช่วยลดของเสียได้จริง ต่างจากรายงานที่รู้ตอนสิ้นเดือน
4. ไต่ทีละขั้น ตามที่คนตามทัน — เริ่มจากกระดาษสู่ระบบ แล้วค่อยเปิดอัตโนมัติ
ถ้าโรงงานหรือธุรกิจของคุณมีงานเก็บข้อมูลซ้ำๆ ทุกวัน — มีเครื่องมือที่ export ไฟล์ได้ แต่ยังต้องคีย์ซ้ำ — นั่นคือจุดที่ระบบช่วยได้จริง และคุ้มที่สุด
อยากรู้ว่างานของคุณเริ่มตรงไหนได้บ้าง ทักมาคุยกันได้ครับ